3D-printen is een productietechniek die al enkele decennia wordt ontwikkeld en toegepast in verschillende sectoren, zowel in onderzoek als in de industrie, en voor uiteenlopende materialen zoals polymeren, metalen en keramiek. Binnen het project Inside 3D is het de bedoeling om in een medische omgeving 3D-printplatformen op te zetten voor de vervaardiging van medische hulpmiddelen. Een deel van deze hulpmiddelen zal uit keramische materialen worden vervaardigd, een ander deel uit metaal.
Om deze productie mogelijk te maken, werkt het CRIBC (Centre de Recherche de l’Industrie Belge de la Céramique) in Bergen (België) nauw samen met het CHU de Lille, Centrale Lille en de Université de Lille. Het doel is om geschikte grondstoffen (pellets of filamenten) te ontwikkelen en de printparameters en nabewerkingsprocessen voor deze materialen te optimaliseren.
De juiste materialen kiezen voor medische toepassingen
Bij de ontwikkeling van medische toepassingen is de materiaalkeuze van cruciaal belang: niet alle keramische of metalen materialen zijn geschikt voor gebruik in het menselijk lichaam (implantaten, chirurgie enz.). Daarom is het noodzakelijk om vooraf de geschikte materialen te identificeren.
Bij keramische materialen onderscheiden we drie categorieën: bio-inerte materialen, die niet reageren met het lichaam maar wel biocompatibel zijn; bioactieve materialen, die naast hun biocompatibiliteit ook kunnen deelnemen aan biologische processen in het menselijk lichaam, bijvoorbeeld door mineralen aan te leveren die nodig zijn voor botgroei; en bioresorbeerbare materialen, die naast hun bioactieve eigenschappen ook volledig door het lichaam kunnen worden opgenomen en geleidelijk verdwijnen zodra ze hun functie hebben vervuld.
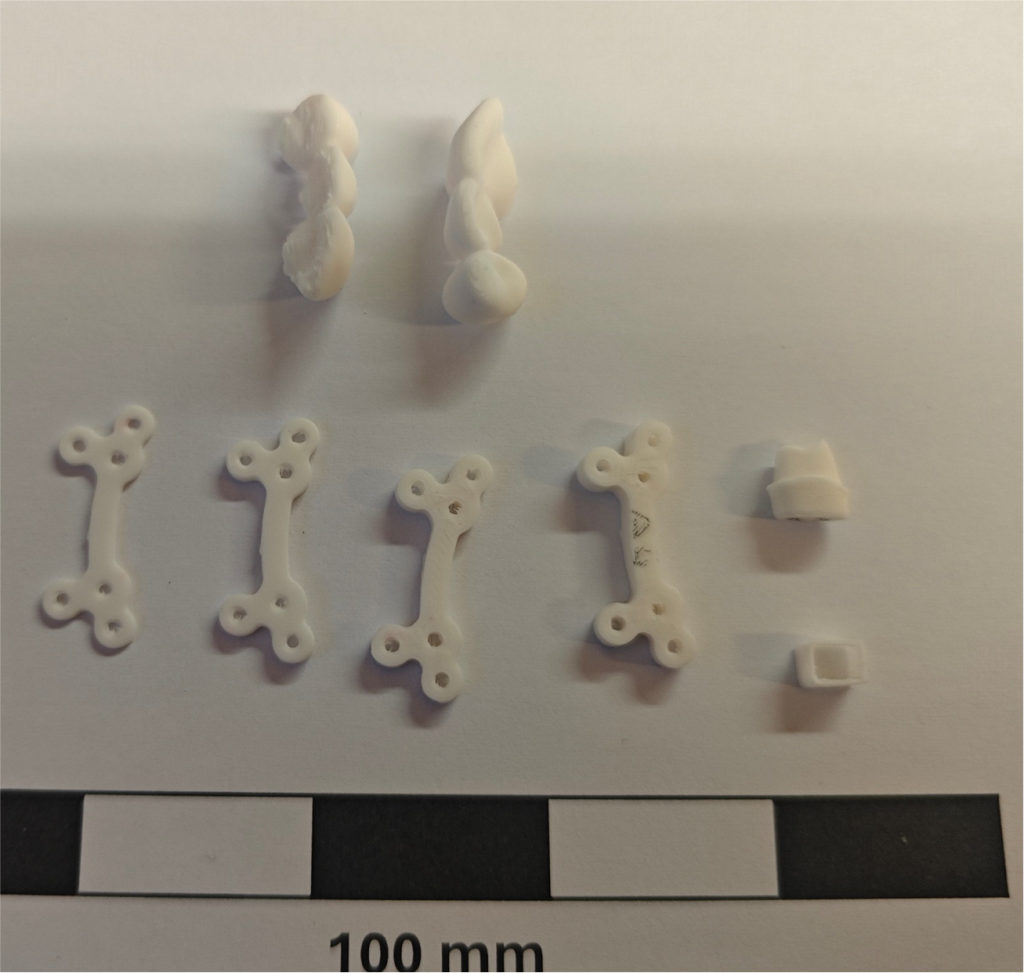
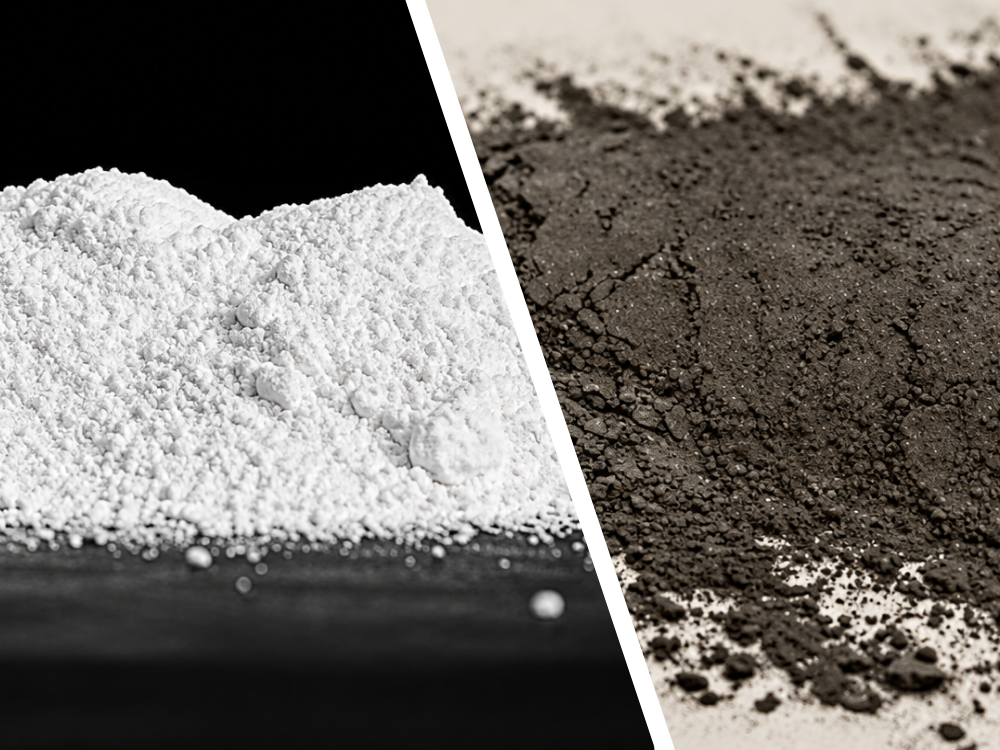
Voor het project Inside 3D werden twee bio-inerte keramische materialen, één bioactief en één bioresorbeerbaar materiaal geselecteerd: respectievelijk aluminiumoxide en zirkoniumoxide, hydroxyapatiet en tricalciumfosfaat.
Bij metalen worden verschillende criteria in aanmerking genomen om het meest geschikte materiaal te selecteren. Het gekozen metaal moet bestand zijn tegen oxidatie om corrosie van het implantaat in het lichaam te voorkomen. Daarom gaat de voorkeur uit naar metalen die een beschermende oxidelaag aan hun oppervlak kunnen vormen, waardoor ze bestand zijn tegen de biologische omgeving.
Ook de mechanische eigenschappen zijn bijzonder belangrijk. De voorkeur gaat uit naar metalen met elastische eigenschappen die zo dicht mogelijk aansluiten bij die van botweefsel, om verschillen in mechanisch gedrag te beperken. Daarom werd gekozen voor titaniumlegeringen, in het bijzonder TA6V, een legering van titanium, aluminium en vanadium.
De materialen voorbereiden voor 3D-printen
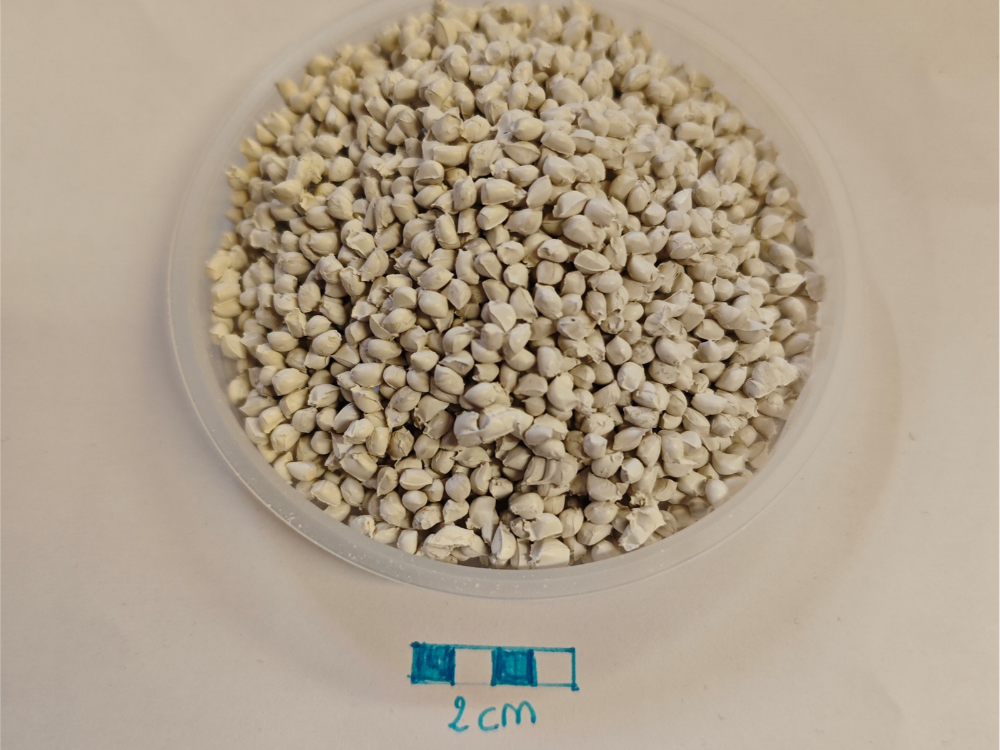
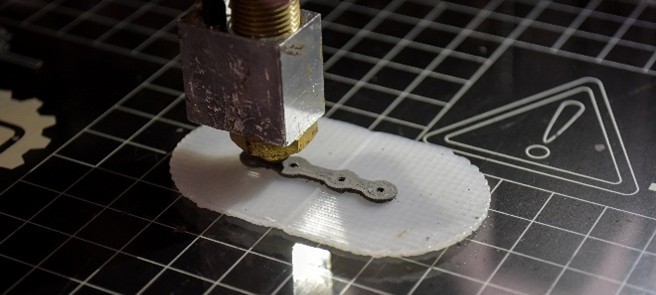
Om een materiaal te kunnen 3D-printen, kan het zelden rechtstreeks na aankoop worden gebruikt. Het materiaal moet eerst worden voorbereid zodat het geschikt is voor de beoogde productietechnologie. Binnen Inside 3D wordt gebruikgemaakt van 3D-printen via gesmolten filamentdepositie (FFF, Fused Filament Fabrication).
Daarvoor moet een mengsel van grondstoffen (feedstock) worden bereid dat door de printnozzle kan worden gevoerd, maar ook voldoende flexibel en sterk is om van de spoel naar het extrusiesysteem te worden getransporteerd. Keramische poeders hebben immers de neiging om het oorspronkelijke polymeer stijver te maken.
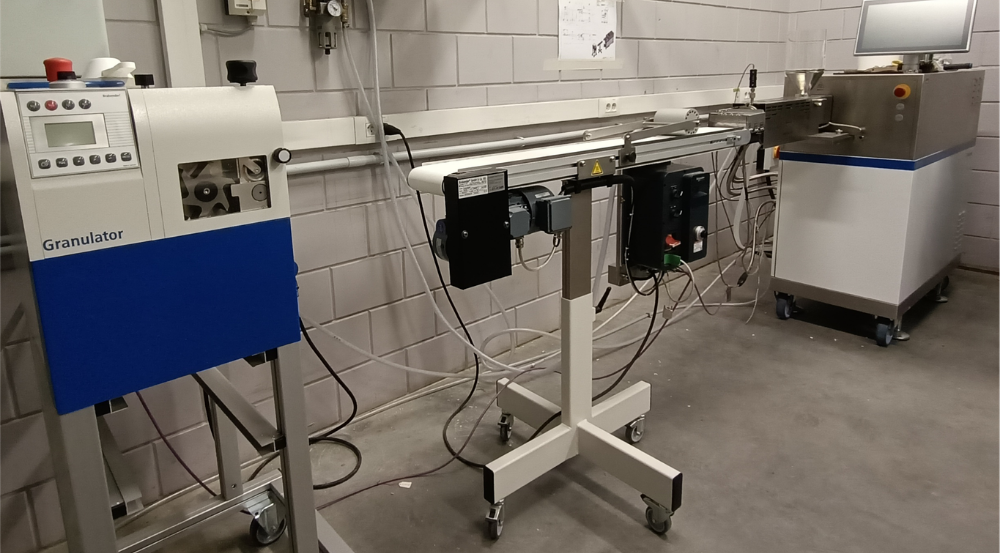
Daarnaast is een zorgvuldige voorbereiding van het filament noodzakelijk, met behulp van meng- en vormgevingstechnieken. Hierbij worden de grondstoffen en hun verhoudingen zorgvuldig gekozen om de juiste samenstelling te ontwikkelen (poeder, kunststof, dispergeermiddel, additieven enz.).
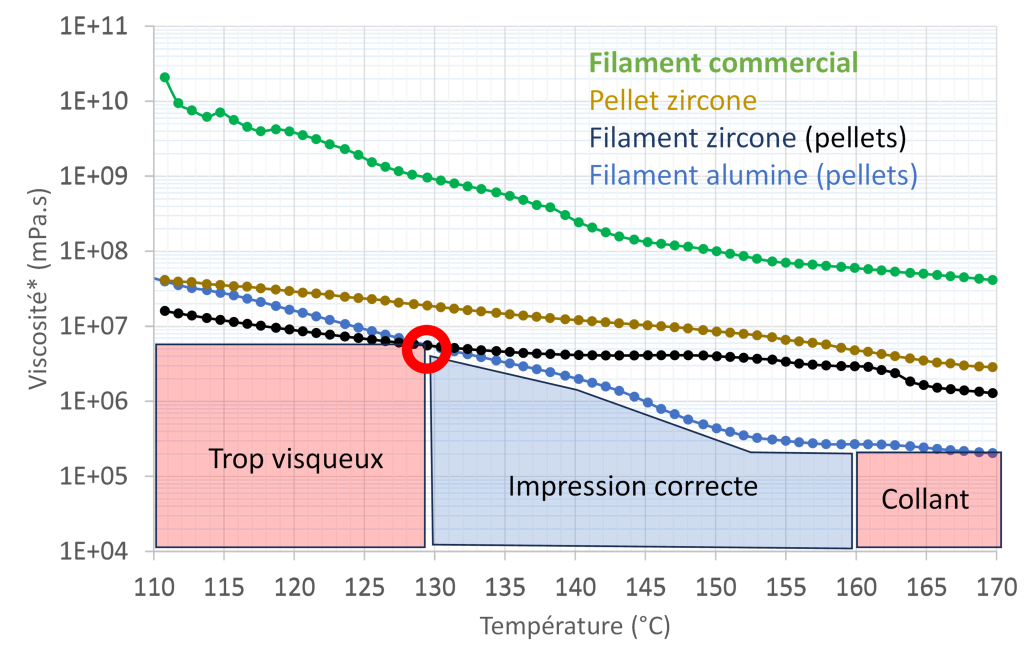
De verschillende mengsels die voor het 3D-printen worden voorbereid (pellets of filamenten), worden geanalyseerd om hun viscositeit, oftewel hun weerstand tegen stroming, te bepalen. Zo kunnen de beste bereidingsomstandigheden en de optimale extrusietemperatuur worden vastgesteld.
Hiervoor wordt onderzocht hoe de viscositeit van de materialen verandert onder invloed van de schuifkrachten (krachten die het materiaal vervormen wanneer het stroomt) en de temperatuur.
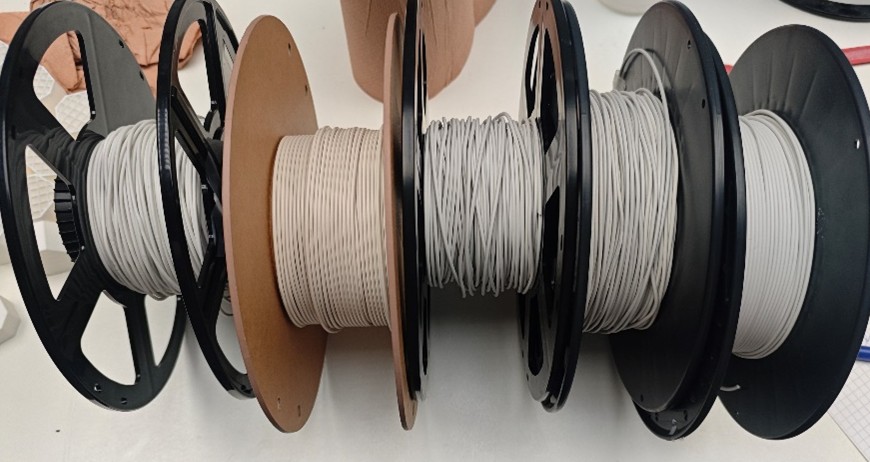
Het is ook essentieel om de diameter en de homogeniteit van het geproduceerde filament te controleren. Het komt namelijk zelden voor dat een spoel onmiddellijk na het verlaten van de extruder bruikbaar is. Vaak is een tweede homogenisatiestap nodig om de diameter van het filament zo dicht mogelijk bij 1,75 mm te stabiliseren en een homogeen mengsel van polymeer en poeder te verkrijgen. Zo wordt het risico op porositeit na het sinteren (consolidatie door verhitting) beperkt.
De printparameters aanpassen voor een geslaagd 3D-printproces
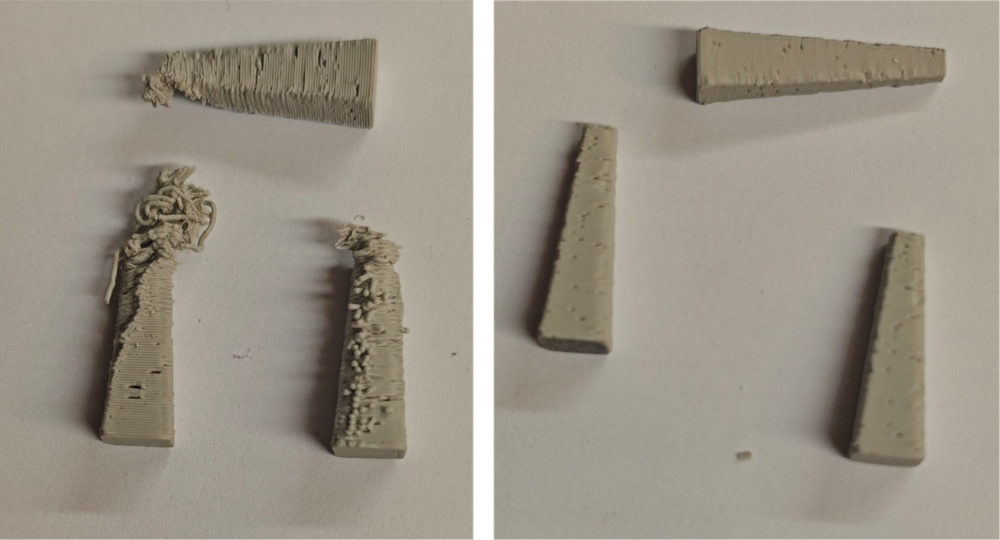
Zodra het materiaal klaar is, moet het in de gewenste vorm worden gebracht, in dit geval door middel van 3D-printen. De eerste printproeven maken het mogelijk om de samenstelling van het materiaal stapsgewijs aan te passen. Zodra zowel de samenstelling als het printproces gestabiliseerd zijn, kan worden overgegaan naar de volgende fase: het optimaliseren van de fysieke printparameters (temperatuur, snelheid enz.) en de structurele printparameters (laagdikte, vullingsgraad, extrusiemultiplicator, vulpatroon enz.).
De eenvoudigste aanpak bestaat erin eerst onderdelen met een eenvoudige geometrie te printen. Vervolgens kunnen deze instellingen worden toegepast op onderdelen met complexere vormen en verder worden gecontroleerd.
Daarnaast moet rekening worden gehouden met de krimp die tijdens het sinteren optreedt, zodat de gewenste eindafmetingen van het onderdeel behouden blijven. Daarom moeten de afmetingen vooraf worden vermenigvuldigd met een correctiefactor die afhankelijk is van het poedergehalte van de oorspronkelijke feedstock.
Na het 3D-printen: de onderdelen consolideren en controleren
Zodra de onderdelen geprint zijn, worden ze voorbereid op hun uiteindelijke toepassing. Bij metalen en keramische materialen zijn verschillende nabewerkingen noodzakelijk: een ontbindingsproces (debinding), waarbij de bindmiddelen chemisch en/of thermisch worden verwijderd om de organische bestanddelen (polymeren en additieven) te elimineren, gevolgd door een thermische behandeling om het materiaal te consolideren (sinteren).
Thermische analysemethoden (TGA en DSC) worden gebruikt om de geschikte omstandigheden voor de warmtebehandeling te bepalen. Andere analyses, waaronder dilatometrie (het meten van dimensionale veranderingen onder invloed van de temperatuur) en elektronenmicroscopie, maken het mogelijk om de consolidatie van het materiaal te bestuderen.
De werkzaamheden worden gedurende het hele project voortgezet in samenwerking met alle betrokken partners. Het uiteindelijke doel is om 3D-printfaciliteiten te integreren in een medische omgeving.
Daarom verrichten onderzoekers en zorgverleners ook voorbereidend werk rond de regelgeving en het gebruik van medische hulpmiddelen en educatieve modellen die via dit platform worden geproduceerd. Ook dit aspect wordt binnen het project Inside 3D onderzocht door het CHU de Lille.